|
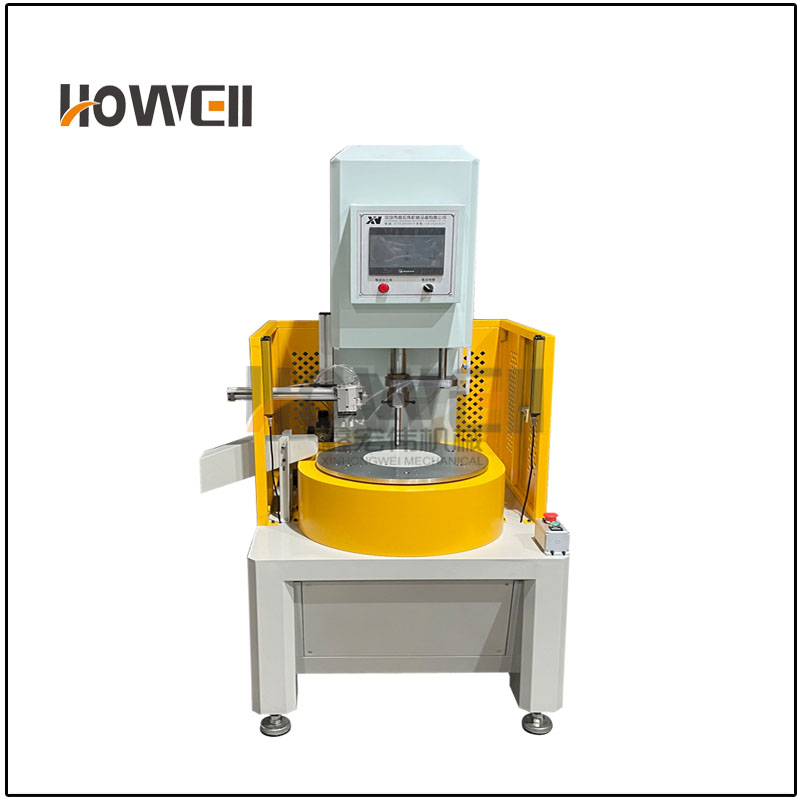
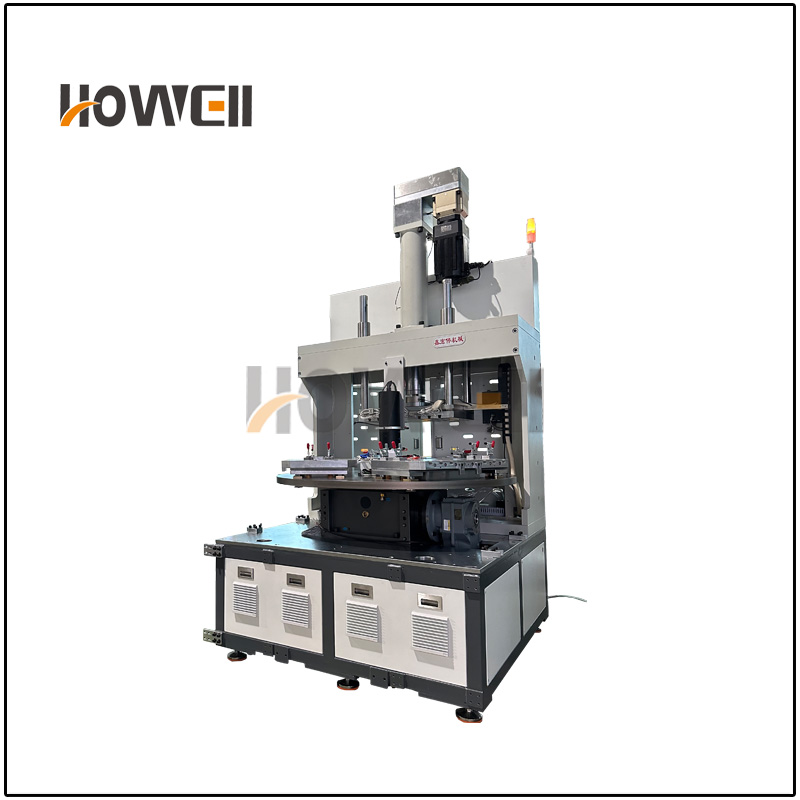
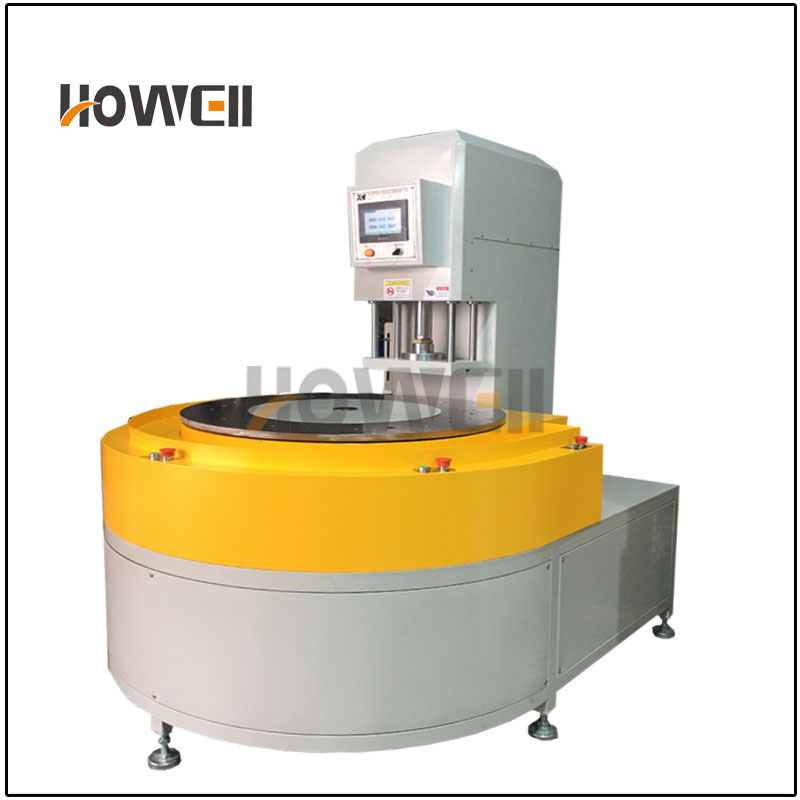
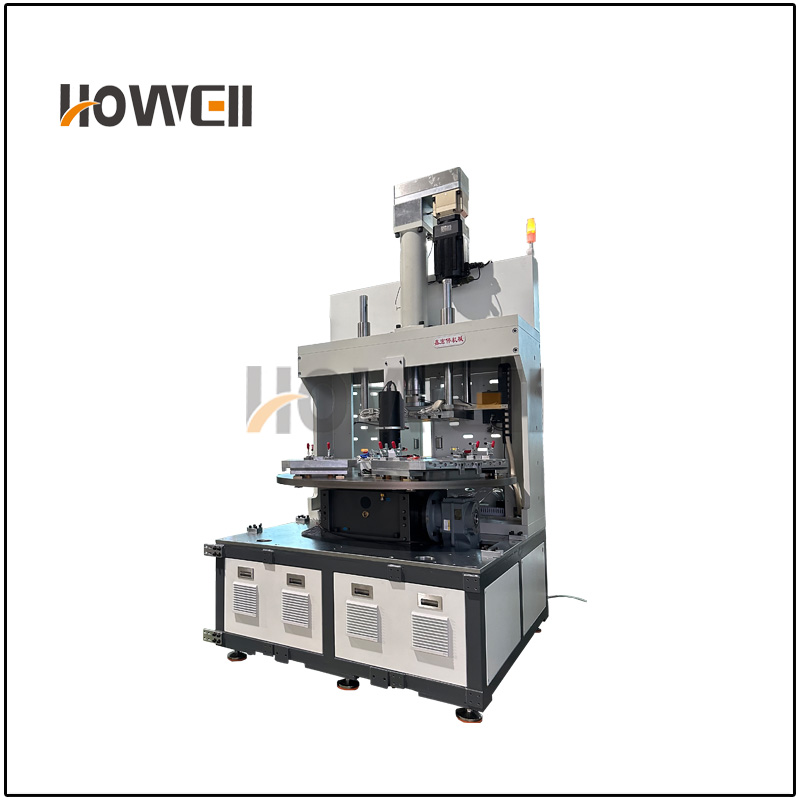
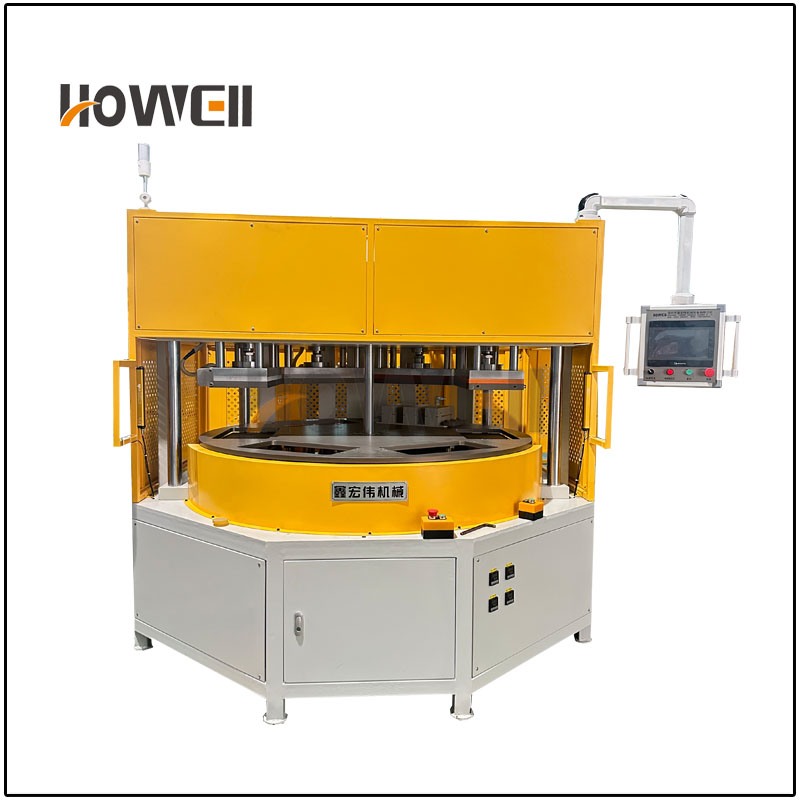
自动下料转盘液压机:现代制造业的高效自动化解决方案一、产品概述 自动下料转盘液压机是深圳市鑫宏伟机械设备有限公司深耕液压机械设备研发制造领域,结合成熟液压传动技术、精密机械结构设计与智能自动化控制技术,自主研发的新一代智能化、高效化工业成型加工设备。设备创新性融合多工位转盘循环作业系统与全自动下料机构,彻底打通工件上料、精密压制成型、工位切换、自动下料、良品分拣的全自动化生产流程,无需人工全程值守干预。 相较于传统单工位液压机,该设备彻底解决了传统设备人工上下料耗时、工位单一、生产效率低、产品精度参差不齐、人工成本高昂等行业痛点。凭借稳定的运行性能、高精度加工能力、极强的适配性,广泛适配多行业精密成型、压装、冲压、整形等工艺,是中小型及大型制造企业生产线自动化升级、提质增效的核心优选设备。
二、核心工作原理 2.1液压传动系统原理 该设备依托帕斯卡液压传动原理运行,通过液压泵将电机机械能转化为液压油压力能,再经由液压缸将液压能精准转化为直线往复运动的机械能,为工件加工提供稳定、强劲的压力动力。深圳市鑫宏伟机械设备有限公司优化升级液压差压回路设计,摒弃传统液压机能耗高、噪音大、压力波动大的弊端,实现设备低噪音运行、快速启停、精准加压。 设备液压系统压力可根据加工材料、产品工艺需求自由调节,压力控制精度可达±1%,位移控制精度高达0.01mm,能够满足各类精密工件的成型与压装需求,适配金属、塑胶、五金、复合材料等多种材质加工。同时液压系统配备稳压、缓冲结构,有效避免压力冲击造成的工件损伤与设备损耗。 2.2多工位转盘机构原理 设备核心转盘机构采用高精度间歇式凸轮分割器驱动,是保障工位精准切换、设备稳定运行的核心部件。凸轮分割器可实现无间隙精准分度,设备重复定位精度稳定在0.01-0.02mm,转盘运转平稳、无卡顿、无噪音,彻底杜绝工位偏移导致的产品加工不良问题。 转盘可根据用户生产需求定制4-12个独立工位,支持多工序并行作业,可在不同工位同步完成工件放置、压制成型、保压定型、工件冷却、废料清理等工序。工位交替切换速度快、衔接顺畅,极大缩短了传统设备换料、等待、装夹的冗余时间,大幅提升单位时间产能。同时支持气压、液压两种驱动方式,可适配轻载、重载等不同生产工况。 2.3全自动下料系统原理 自动下料系统由专用下料机械臂、输送机构、智能感应传感器与PLC控制系统联动组成,实现全自动化无人下料作业。设备加工完成后,传感器自动识别工件加工状态,精准触发下料指令,机械臂或输送机构快速完成工件抓取、输送、卸料操作。 该系统可根据工件尺寸、重量、材质、形状灵活调整下料力度与速度,有效避免工件磕碰、划伤、变形。同时搭载智能分拣程序,可自动区分合格品与不合格品,实现分类下料、分区收纳,无需人工二次分拣,完美对接自动化流水线,实现不间断连续化生产。
三、核心技术特点 3.1高强度机身结构,稳固耐用不变形 设备机身采用整体钢板焊接工艺打造,结构刚性强、承重性能优异,可承受长期高压作业负荷。机身经过专业高温去应力退火处理,彻底消除焊接与加工过程中产生的内应力,长期高频次运行不易变形、不易抖动,从硬件层面保障设备长期加工精度的稳定性。 采用开放式C型结构设计,操作空间宽敞,极大方便模具拆装、调试与维护,同时为自动化上下料机构预留充足安装空间,兼容性极强,可适配各类自动化辅助设备升级改造。 3.2智能PLC控制系统,操作便捷高效 设备搭载工业级PLC智能控制系统+高清触摸屏操作面板,集成手动、半自动、全自动三种运行模式,适配不同生产场景需求。手动模式多用于模具校准、设备调试、设备检修;半自动模式为单循环作业,适配小批量、多试样生产;全自动模式可实现24小时不间断循环作业,满足大批量规模化生产。 控制系统可实时监测、显示设备压力、行程、速度、保压时间、工位状态等核心运行参数,支持100组以上工艺参数存储与一键调用,更换产品无需重复调试参数。同时配备智能故障自诊断功能,可自动识别过载、油温过高、工位异常、下料故障等问题,实时弹窗报警、记录故障数据,快速定位故障点位,大幅降低设备检修难度与停机时间,便于生产管理与产品质量追溯。 3.3多重安全防护,作业安全有保障 鑫宏伟从设备运行、人员操作双重安全角度出发,搭载全方位多重安全防护装置。设备配备全封闭联锁防护门,防护门未闭合设备无法启动,运行过程中开门即刻紧急停机;搭载红外光电保护装置,可实时监测作业区域,杜绝人员误入危险区域引发安全事故。 同时内置液压过载保护、电机过载保护、油压超温保护系统,设备超负荷运行时自动泄压、断电,避免设备零部件损坏、油路故障。机身多处配备紧急停止按钮,突发状况可一键停机,全方位保障操作人员人身安全与设备运行安全。 3.4伺服节能设计,降耗降本环保 设备搭载新一代伺服节能液压系统,摒弃传统定量泵持续供油的耗能弊端,实现按需供油、按需做功,设备空载、待机状态下自动降低能耗,相比传统液压机综合节能率可达30%-50%,长期使用可大幅降低企业用电成本。 系统自带智能油温监测与自动散热功能,可根据设备运行负荷、液压油温度自动调节散热强度,有效控制油温稳定,避免高温导致的液压油老化、油路泄漏、密封件损坏等问题,减少设备故障频次,延长液压元件使用寿命,降低设备维护成本。设备运行噪音低,符合工业环保生产标准。
四、主要应用领域 自动下料转盘液压机适配性极强,可满足多行业精密加工与自动化生产需求,广泛应用于汽车零部件、电子电器、五金制品、医疗器械、新能源等核心制造领域。
五、设备核心优势 5.1产能大幅提升,生产效率翻倍 设备采用多工位并行作业模式,搭配全自动上下料、下料系统,全程无需人工干预,彻底摆脱传统设备人工换料、卸料的效率瓶颈。相比传统液压机,生产效率提升3-5倍,单台设备可替代2-3名人工工作量,整体产能提升300%以上。设备支持24小时连续不间断运行,设备利用率大幅提升,有效缩短产品生产周期,助力企业快速交付订单。 5.2加工精度稳定,产品良品率高 依托高精度凸轮分割器定位、伺服液压精准控压控速,设备加工一致性极强,彻底杜绝人工操作带来的定位偏差、压力不均、成型瑕疵等问题,产品不良率可控制在0.1%以下。自动下料机构柔性卸料,有效避免人工取料造成的工件划伤、变形、磕碰损伤,全方位保障产品外观与精度品质,满足高端产品的精密加工要求。 5.3降本增效显著,综合性价比高 设备实现高度自动化生产,大幅减少一线操作人工,每年可节省高额人工成本;搭配伺服节能系统,能耗更低,长期使用可有效降低企业用电开支。同时设备结构稳固、故障率低、使用寿命长,日常维护简单便捷,大幅降低设备维修、保养、更换配件的成本,综合生产成本显著降低,为企业创造更高经济效益。 5.4柔性生产强,适配多场景需求 设备支持工位数量、压力参数、运行速度、下料模式个性化定制,可快速适配不同规格、不同材质产品的加工需求,轻松应对多品种、小批量、大批量交替生产模式。设备换型调试简单,工艺参数一键调用,大幅缩短产品换型等待时间,提升企业生产灵活性与市场响应速度。
六、鑫宏伟全程服务保障 深圳市鑫宏伟机械设备有限公司专注液压自动化设备研发、设计、生产、销售与售后一站式服务,拥有多年行业技术积累与丰富的设备定制经验,始终以客户需求为核心,为每一位客户提供全方位、全周期的服务保障。 售前,专业技术团队根据客户产品工艺、产能需求、车间工况,免费提供个性化设备选型、方案定制、参数配置服务;售中,严格把控设备生产工艺与质量,标准化组装调试,确保设备性能达标;售后,提供免费上门安装、设备调试、操作人员培训服务,让客户快速上手使用。 同时配备24小时全天候售后服务体系,快速响应客户设备故障咨询与维修需求,高效解决设备运行问题,长期供应原厂配套配件,保障设备长期稳定、高效运行,彻底解决客户后顾之忧。 |